|
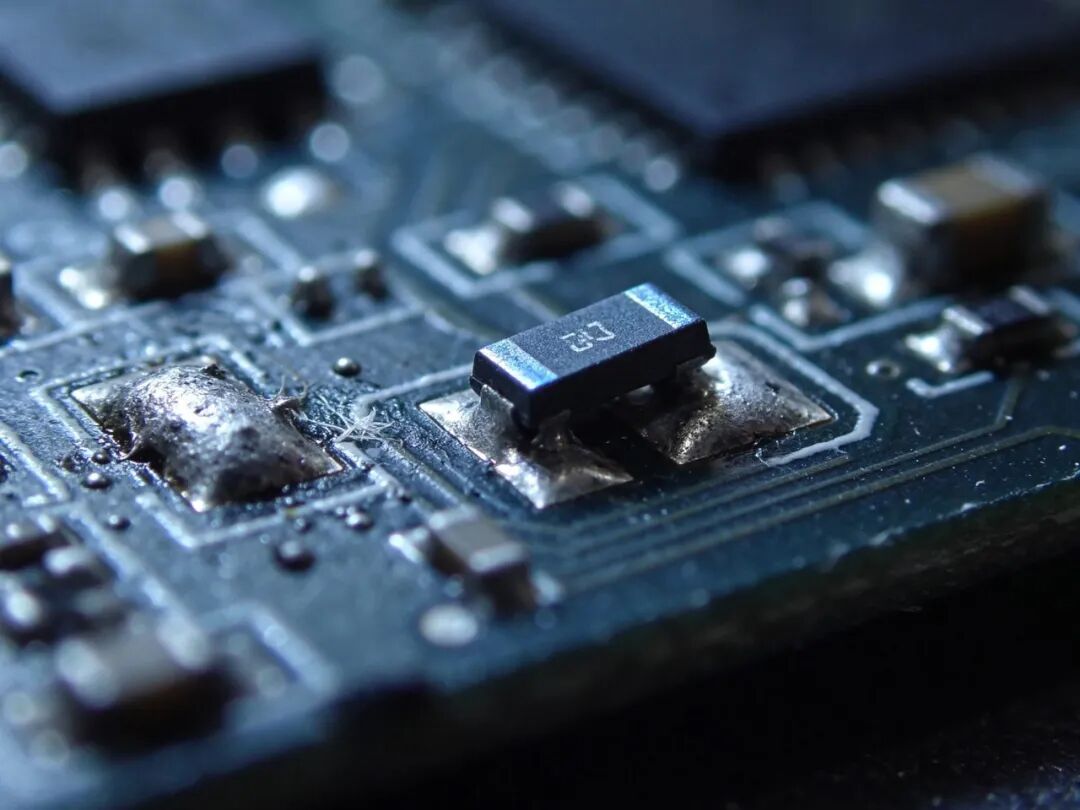
SMT 产线上最常见的三类焊点缺陷,就是虚焊、假焊和立碑。它们有个共同特点:外观上不一定明显,功能上却可能致命——轻则接触电阻偏大、信号时断时续,重则元件脱落、整板失效,而且往往在客户手里才暴露,返修成本成倍上升。 这三类缺陷成因不同、对策也不同,混在一起谈"焊接不良"就***改不到位。下面把三者的机理、成因和对策分开梳理。 先把三个概念分清很多讨论一上来就说"虚焊",其实三者差别很大。 虚焊:焊料与焊盘或引脚之间没有形成良好的冶金结合,界面存在氧化层、污染或润湿不足。焊点可能"挂"在上面,但接触电阻大、机械强度低,温度或振动变化时容易失效。假焊:外观看着焊上了,实际电气上并未连通,常见于焊料未完全熔透、焊盘与引脚之间有阻焊层或异物隔开、通孔件焊料未流入孔内。它是"看起来合格的不合格"。立碑(曼哈顿现象):片式元件一端先润湿被拉起,另一端翘起直立,形似墓碑。这是力学失衡的结果,与两端润湿时间差、锡膏量和热不均匀直接相关。
虚焊与假焊:成因集中在"界面"和"热量"虚焊和假焊的根因,大多落在两个方向:界面不干净,或热量不足。 界面问题:焊盘氧化、镀层不良、来料可焊性差、助焊剂活性不足或提前消耗、板面残留污染,都会让焊料"润湿不上去"。热量问题:峰值温度不够、液相时间太短、大热容焊点升温滞后,焊料没熔透就进入冷却,形成假焊;回流不足还会让助焊剂没起作用,进一步加重虚焊。其他因素:锡膏量偏少、贴装偏移导致引脚只搭在焊盘边缘、元件引脚氧化或变形。 改善对策:一是把来料和板面管住——焊盘表面处理选稳定工艺,管控物料存储期限和开封使用时间,印刷前确认板面清洁;二是把热量给足——针对大热容焊点单独调曲线,延长均热、提高峰值、保证液相时间;三是把锡膏量调对——检查钢网开孔面积比和厚度,避免"少锡"型虚焊;四是用四线法或通电测试筛出高阻焊点,不能只靠目检。
立碑:本质是两端受力不平衡立碑不是"焊歪了",而是润湿过程中的力矩失衡。 成因:两端锡膏量不一致或印刷偏移,先熔化的一端表面张力把元件拉起;两端升温时间不同,热容或焊盘面积差异导致一端先润湿;元件两端焊盘设计不对称、焊盘过大;贴装偏移、锡膏塌落、炉内风速过大吹偏;元件本身两端电极可焊性不一致。 改善对策:把两端焊盘和开孔做对称,控制锡膏量适中(过多会加大拉起力矩);优化曲线让两端尽量同步升温,预热区放缓、均热充分;提高贴装精度,避免偏位;检查炉内风速和气流平衡;对易立碑的小尺寸元件(0402、0201)单独评估工艺窗口。
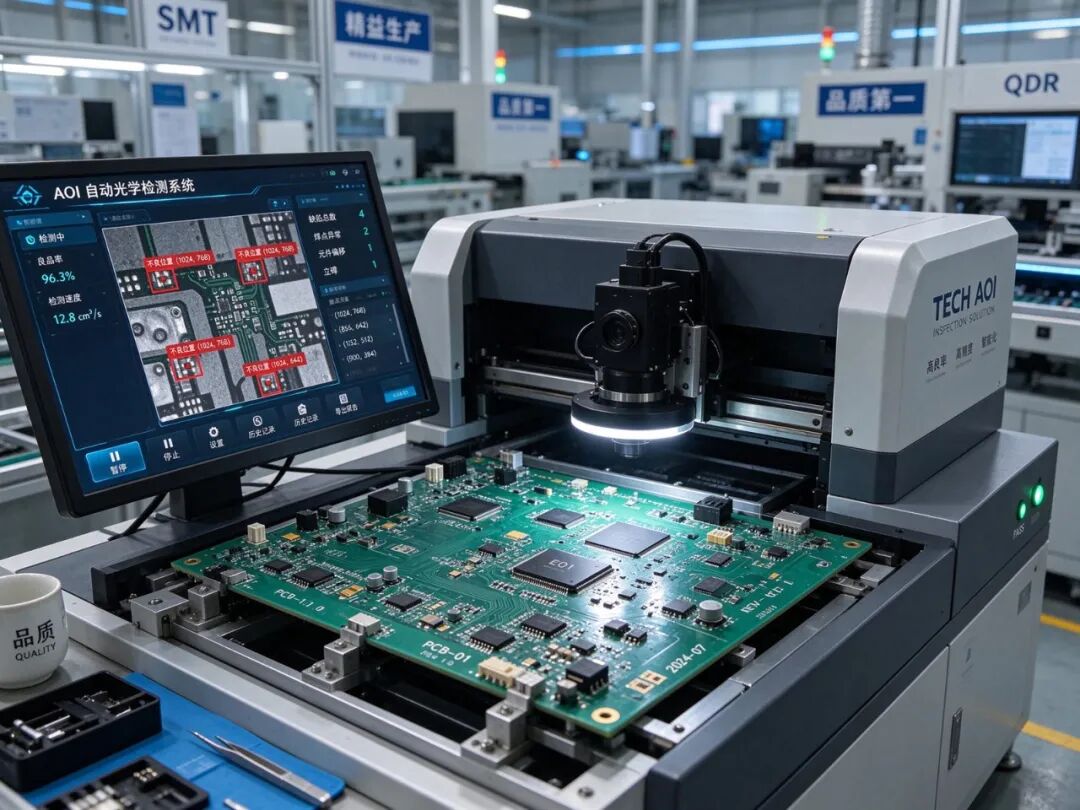
把对策变成体系,而不是救火单点改善治不了系统性问题,三类缺陷都需要落到流程上。 数据先行:AOI 和 X-Ray 的缺陷分类要细化到"虚焊/假焊/立碑",并按位置、元件型号、批次统计,找出集中规律——集中在小元件就是立碑问题,集中在功率焊盘就是热量问题,分散在全板就要查来料和板面。参数固化:调好的锡膏印刷参数、贴装压力和回流曲线按产品固化存档,换线直接调用,避免每次靠经验试。首件与抽检:每批首件做焊点外观加通电测试,过程按频次抽检,别等批量流到后段才发现。闭环追溯:不良板保留样本做切片分析,确认是界面问题还是热问题,再决定改来料、改工艺还是改设计。 虚焊、假焊、立碑的改善,主线是"先分清类型、再按界面与热量归因、最后用数据闭环"。三类缺陷看起来都是"焊不好",但改错方向只会反复复发。找 SMT 代工时,不妨问一句:你们的缺陷是按类型分开统计的吗,立碑和虚焊分别对应哪些参数——能答清楚的,通常工艺体系是真的在跑。
|